


Modernize edilmiş abkant büküm
20 yıl önce bir fabrikada abkant presine girecek olsaydınız, çok farklı bir resim görürdünüz. Bir makine bir vardiyada çeşitli yeni, düşük miktarlı işler ürettiyse, zamanının çoğunu ayarlamak ve aslında iyi parçaları bükmek için nispeten az zaman harcadı.
Makine kendileri de 20 yıl önce farklı görünüyordu. Bir operatörün karmaşık bir parçayı tek bir kurulumda tamamlayabilmesi için düzenlenmiş çoklu zımba ve kalıp setleri ile kademe bükme birçok iş dükkanında nadir olarak kaldı. Bu tür kurulumlar daha büyük partiler talep eden zaman gerektiriyordu. Yetenekli bir kurucu kişinin de diziyi görselleştirebilmesi gerekiyordu. Oldukça sık sık, sadece daha basit kurulumlara biçimlendirme işlemini bölmek daha mantıklı geldi.
Aşama bükme duyulmamış, ancak bugün olduğu kadar yaygın değildi - ve bu büyük ölçüde yazılım sayesinde. Çevrimdışı viraj programlama ve simülasyon evrimi yönlendirdi, ancak yazılım bulmacanın tek parçası değil. Diğer parçalarla - uygun iletişim, takım, malzeme, uyarlanabilir bükme ve takım değiştirme otomasyonu - doğru şekilde uyuyorsa, sonuç, neredeyse tüm zamanını iyi parçalar oluşturarak ve sonuçta para kazanarak geçiren bir bükme işlemidir.
Aldatıcı basit
Basın frenine aşina olmayan biri kademeli bükme düzenine bakabilir ve bu kadar karmaşık kılan şeyleri merak edebilir. Ancak nispeten basit, iki istasyonlu bir kurulum, yan yana iki zımba seti ile birlikte, ortak bir kutuyu bükse bile, göründüğünden çok daha karmaşıktır.
Her zımba kalıbı takım seti için, operatörün iç kutu yüksekliğini veya flanş yüksekliğini göz önünde bulundurması ve zımba yüksekliğini, koç genişliğini ve gün ışığını (açıkken zımba ucu ile kalıp yüzeyi arasındaki boşluğun) alabilmesini sağlaması gerekir. Ancak, ikinci bir istasyonu tanıtırken - farklı uzunluk ve genişlikteki kutuları oluştururken gerekli - bitişik takımla çarpışma şansı olmadığından emin olmak için biçimlendirilmemiş flanşın uzunluğunu düşünmeniz gerekir.
En makul tecrübeli bükme operatörleri bunu zihinsel olarak çözebilir. Ancak, farklı yönlerde ve farklı açılarda birden fazla flanşlı parçalar ne durumda? Bir dizi pozitif ve negatif eğilmeniz varsa? Bütün bunlar ciddi bir karmaşıklık yaratıyor.
Bir başka aldatıcı şekilde bükülmenin basit bir yönü de kesme yükseklikleridir. Benzer şekilde, diğeri dar V kalıplı diğeri çok geniş V kalıplı iki alete sahip olduğunuzu; her ikisi de aynı malzemeyi 90 derecelik bir açıyla büküyor, ancak daha geniş V kalıbı daha büyük bir yarıçapa üretiyor. Ancak bu daha büyük yarıçapı üretmek için zımba, kalıp boşluğuna daha da inmelidir - bu da takımın dar V kalıbıyla çakışmasına neden olur.
Aletler ortak bir kapama yüksekliğine getirilebilir veya eşleşmek için kaydırılabilir. Ne olursa olsun, simülasyon yazılımı, iş baskı frenine ulaşmadan önce bu komplikasyonları ortaya çıkarabilir.
Operatör ve Bükme Sırası
Bir operatör, çoklu yönlerde çok sayıda kıvrım içeren karmaşık bir bükme işi alırsa, şansın, parçanın sadece bir şekilde veya en fazla bir miktar yolla bükülebilmesidir. Parça geometrileri basitleştikçe, genellikle büküm sırası seçeneklerinin sayısı artar - yani, bir parçayı bükmenin birçok yolu vardır.
Günümüzün yazılımı genellikle makine, takım ve uygulama için en uygun bükme sırasını seçer. Bununla birlikte, program yapanlar asla “işi duvardan atmayın” diye, makineyi kuracak ve bükeceklerini söyledi. Bükme, ortak bir çabadır. Modern yazılım, bükme sırasında frende kullanılacak takım ve makine geometrilerini ve özelliklerini (minimum ve maksimum eksen hareketleri gibi) içerir. Ancak operatör, takımları değiştirecek ve iş parçalarını dirsekler arasında değiştirecek olan kişi olmaya devam ediyor.
Tercihler boldur ve virajlar ile takımlar arasında garip hareketler operatörün işini zorlaştırabilir. Bir parçanın Z yönünde çevirmesi gerektiğini söyleyin, zımbalar ve ölürlerse imkansız bir başarı. Bu nedenle operatörün parçayı yana kaydırması, parçayı çalışma zarfı dışına çekmesi, parçayı çevirmesi, ardından arkaya doğru doğru şekilde yeniden yönlendirmesi gerekir. Yapılabilir ancak kesinlikle verimli veya ergonomik değildir ve operatörün parçayı işaretlemesi iyi bir ihtimaldir. Kozmetik olarak kritik parçaların elden geçirilmesi veya hurdaya alınması gerekebilir. Tüm bunlar, programlayıcı ve operatör arasında hızlı bir konuşma ile önlenebilirdi.
Yine, simülasyon paketleri yıllar içinde daha akıllı hale geldi, bu yüzden garip hareketlerle dolu bir büküm dizisi geliştirmek yaygın değil. Yazılım şimdi genellikle operatörün bir iş parçasını bükebileceği en iyi yolu bulur. Bununla birlikte, programlayıcı ve operatör arasındaki sağlıklı iletişim, bir bükme işleminden en iyi şekilde yararlanmanın en etkili yoludur.
Burada backgauge teknolojisi de bir rol oynadı ve backgauge hareketi şimdi aletlerle birlikte simüle edildi. Yıllar önce geçmişler düz yüzeylerdi ve sınırlı sayıda eksene taşındı. Günümüzde multiax backgauges parmakları bağımsız olarak çoklu yönlerde hareket ettirir. Modern çevrimdışı simülasyon yazılımı sadece ölçüm seçenekleri sunmaz, aynı zamanda, bükülmeden önce, bükme sırasında, geri tepme simülasyonunu simule edebilir ve potansiyel çarpışmalara karşı uyarıda bulunabilir.
Arka parmakların kendileri operatörlere çok sayıda temas noktası sağlar ve bu parmaklardaki işlenmiş cepler iş parçasını destekler. Belirli işler için tasarlanmış özel parmaklar da dahil olmak üzere arka parmak şekli, programcıların parmaklar yapılmadan ve iş başlamadan önce çarpışma veya girişim sorunlarını yakalamalarını sağlayan simülasyon yazılımına alınabilir.
Burada, sanal simülasyon ne kadar kapsamlı olursa olsun, iletişim önemini korumaktadır. Sonuçta, operatörler her gün bu backgagelara karşı parçaları kayan operatörlerdir.
Kurulumları Optimize Etme
İki yukarı flanş tarafından kuşatılmış bir aşağı flanşı olan bir parça düşünün. Yukarı doğru iki flanşın kıvrılma uzunlukları kısa, aşağı doğru flanşın uzun kıvrılma uzunlukları var; ancak üçü de aynı kıvrım çizgisinde. Çevrimdışı yazılımın önceki sürümleri genellikle biri sol flanş için diğeri sağ için diğeri de ortadaki uzun viraj için üç istasyon oluşturur.
Bu işe yarayabilir, ancak kurulum aynı zamanda yatağın uzunluğu boyunca üç bükme istasyonu alır. Genel olarak, daha az istasyonda gerçekleştirilebilecek şekillendirme ne kadar fazla olursa, şekillendirme sırası o kadar esnek ve verimli olabilir.
Bu durumda, bir istasyon aynı bükme çizgisini paylaşan yukarı doğru iki flanşı oluşturabilir. Orta flanş için boşluk bırakmaya yetecek kadar boşluk olan tek bir zımba ve iki parçalı kalıptan oluşur. İkinci istasyon daha sonra merkezi flanşı oluşturur. Bir zamanlar üç istasyonda oluşturulmuş olan şuan, iki istasyonda oluşturulabilir ve ilave istasyonların parçadaki diğer kıvrımları işlemesi için makine yatağında daha fazla yer bırakır. Bir kurulumun ne kadar çok çeşitte kıvrım yapabileceği, kıvrılma operatörü daha verimli olabilir.
Bu sadece basit bir örnektir ve bükme simülasyonu yapılmadan önce bile, bu aşamalı düzeneğin optimize edilmesi deneyimli operatörler için erişilemezdi. Ancak günümüzde yazılım simülasyonu, çok sayıda bükme istasyonunu deneyimli operatörlerin bile hızlı bir şekilde gelişmesi imkansız olacak bir dereceye kadar optimize ediyor.
Sonuçları Tekrar Edilebilir Yapma
Bugün programcılar ve operatörler bir büküm simülasyonunu görüntüleyebilir ve simülasyonun gerçeği yansıttığından ve ilk kısmın iyi bir kısım olacağından emin olabilirler. Bununla birlikte, diğer birçok puzzle parçasının da yerine oturması gerekir.
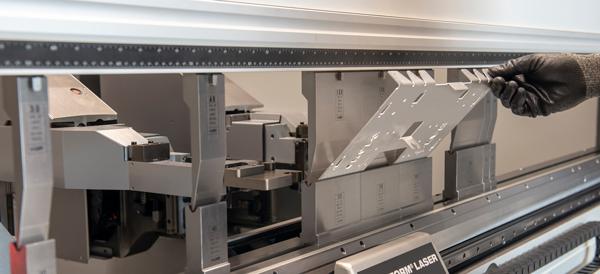
Bu uyarlanabilir bükme uygulamasında, bir lazer işlemdeki bükülme açısını ölçer.
Aletler yanlış yerleştirilebilir, düşebilir veya hasar görebilir. Takım tutma teknolojisine bağlı olarak, zımba ve kalıbın konumu hafifçe kapatılabilir, doğru oturmamış, hatta arkaya monte edilmiş olabilir. Dahası, simülasyon şimdi en karmaşık aşama kurulumlarını bile hızlı bir şekilde geliştirebildiğinden, operatör bir veya iki istasyonu kullanan en basitinden bir veya iki istasyonu kullanan en karmaşıktan en karmaşık olanına kadar günün programında geniş bir kurulum yelpazesi görebiliyordu. abkant yatağı.
Bu zorluk, son 20 yılda belki de en önemli gelişme için sahneyi oluşturdu: otomatik takım değiştirme freni. Bir düğmeye basıldığında, araçlar otomatik olarak değişir ve simülasyonda görünenleri kopyalayarak tam olarak doğru yere yerleştirilir. Araçlar değiştikçe, operatör bir sonraki iş için malzemeyi hazırlar - ki bu günlerde, büyüklüğü 12, beş, hatta sadece bir parça olabilir.
Elbette, operatörlerin parçaları denemek için çok zaman harcaması gerekiyorsa, veya takımlar optimize edilmediyse veya operasyon malzeme özelliklerini ve tanecik yön değişkenlerini değiştirmiyorsa, takım değişikliğini otomatikleştirmek anlamlı olmaz .
Günümüzde bükme işlemleri, 20 yıl öncesine göre çok farklıdır ve şüphesiz bükülmeyi bugün olduğundan daha verimli hale getirecek daha fazla yenilik olacağından şüphesiz. Ancak, yeterli yapboz parçaları bulunduğundan, bugün bir bükme işlemi, atölyedeki en esnek işlemlerden biri haline gelebilir.


